

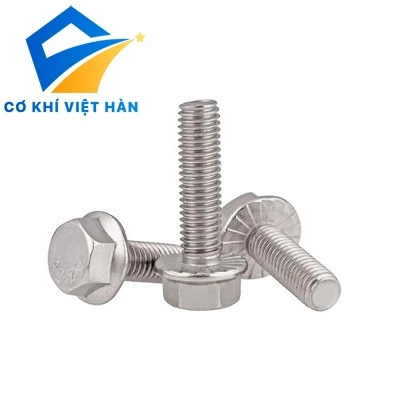
1. Giới thiệu tổng quan về bu lông inox liền long đen DIN 6921
1.1. Khái niệm và tên gọi thương mại
Bu lông inox liền long đen DIN 6921 là chi tiết lắp xiết cơ khí bằng thép không gỉ. Sản phẩm có đầu lục giác ngoài kết hợp mặt bích tròn đúc liền khối. Tên tiếng Anh thông dụng của chi tiết là Hexagon Flange Bolt. Trong thực tế, chi tiết còn gọi là bu lông mặt bích hay vít liền long đen.
Mã tiêu chuẩn DIN 6921 là tên gọi quen thuộc trong giao dịch thương mại kỹ thuật. Chi tiết này giúp việc lắp ghép cơ khí diễn ra nhanh chóng và thuận tiện. Mặt bích liền đóng vai trò tương tự một vòng đệm phẳng gắn liền dưới đầu mũ. Sản phẩm xuất hiện phổ biến trong ngành ô tô, xe máy và kết cấu máy móc.
Mối ghép bu lông mang lại tính thẩm mỹ cao và sự đồng bộ cho thiết bị.
1.2. Mối quan hệ giữa tiêu chuẩn DIN 6921 và DIN EN 1665
Tiêu chuẩn DIN 6921:1983-06 vốn là quy chuẩn kỹ thuật cũ của Cộng hòa Liên bang Đức. Hiện nay tiêu chuẩn này đã được rút lại và thay thế bởi DIN EN 1665. Vì vậy, người dùng không gọi DIN 6921 là tiêu chuẩn kỹ thuật hiện hành. Tên gọi này ngày nay tồn tại chủ yếu như một mã thương mại quen thuộc.
Ngoài ra, tiêu chuẩn quốc tế ISO 4162 cũng quy định bu lông mặt bích dòng nhỏ. Tuy nhiên ISO 4162 không hoàn toàn tương đương với quy cách của DIN 6921 cũ. Các sản phẩm trên thị trường hiện nay có thể gia công theo các phiên bản khác nhau. Kỹ sư cần đối chiếu tài liệu kỹ thuật khi dự án yêu cầu chứng chỉ thay thế.
Nắm rõ các quy chuẩn giúp doanh nghiệp làm việc chuẩn xác với các đối tác kỹ thuật.
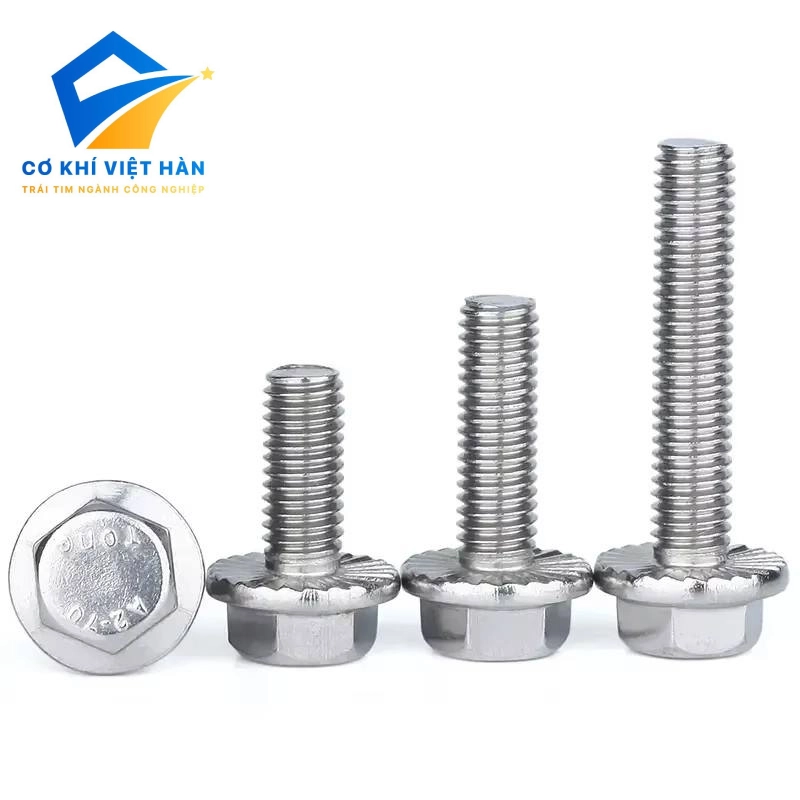
2. Cấu tạo và đặc điểm nhận dạng của DIN 6921
2.1. Cấu trúc đầu lục giác ngoài
Phần đầu bu lông có dạng hình lăng trụ lục giác ngoài sáu cạnh đều đặn. Kích thước sáu cạnh được chế tạo theo tiêu chuẩn cờ lê và đầu khẩu thông dụng. Người thợ dùng dụng cụ cầm tay ôm trọn giác ngoài để siết lực xoay mô-men xoắn. Chiều cao đầu mũ được tính toán để đảm bảo diện tích truyền lực tiếp xúc vững chắc.
Đỉnh đầu mũ thường được dập vát mép nhẹ để tăng tính thẩm mỹ cho chi tiết. Thành cạnh lục giác sắc nét giúp dụng cụ siết không bị trượt trượt khi thao tác lực. Đầu mũ dày dặn chịu được ứng suất xoắn lớn mà không bị biến dạng góc cạnh. Kiểu dẫn động lục giác ngoài đem lại sự thuận tiện khi lắp đặt ở không gian mở.
Các cạnh lục giác đều đặn giúp việc đưa cờ lê vào xoay vặn diễn ra trơn tru.
2.2. Mặt bích liền khối dưới mũ
Ngay phía dưới đầu lục giác là mặt bích tròn xòe rộng được chế tạo liền khối. Mặt bích này là một phần của phôi bu lông, không phải long đen rời lắp ghép. Đường kính của mặt bích lớn hơn đáng kể so với kích thước giác lục giác bên trên. Thiết kế liền khối giúp tiết kiệm thời gian chuẩn bị vòng đệm rời khi thi công công trường.
Đáy mặt bích tạo ra diện tích tiếp xúc phẳng rất rộng lên bề mặt kết cấu ghép. Diện tích này giúp phân tán đều đặn áp lực siết nén dọc trục khi vặn đai ốc. Nó giúp bảo vệ bề mặt chi tiết gia công không bị cào xước do giác ốc cọ xát. Cấu tạo liền khối cũng loại bỏ rủi ro rơi rớt hoặc lắp thiếu long đen khi thao tác.
Vành bích mở rộng hỗ trợ che kín miệng các lỗ khoan chờ có dung sai gia công rộng.
2.3. Cấu tạo thân ren cơ khí
Thân bu lông là khối hình trụ tròn đặc được gia công ren cơ khí với độ chuẩn xác cao. Thân có thể được cán ren suốt toàn bộ hoặc cán ren lửng một phần thân trụ. Bước ren tuân theo hệ mét tiêu chuẩn, ăn khớp mượt mà với lỗ taro hoặc đai ốc. Đầu mút của ren được vát mép để việc dẫn hướng vào lỗ tiếp nhận dễ dàng hơn.
Đỉnh ren sắc nét giúp phân chia đồng đều ứng suất kéo căng trên từng bước ren tiếp xúc. Phôi thép trụ kéo nguội duy trì độ thẳng trục chuẩn mực dọc theo chiều dài làm việc. Sự chuẩn xác của ren ngăn ngừa hiện tượng trờn ren khi siết với lực mô-men lớn. Bề mặt ren nhẵn bóng giúp giảm thiểu lực cản ma sát trong quá trình vặn siết.
Độ bóng ren cao bảo vệ mối ghép vận hành bền bỉ mà không bị kẹt cứng cơ học.
>>>Tham khảo thêm các sản phảm inox:
- Bu lông Inox Việt Hàn
- Thanh ren – Ty ren Inox
- Xích inox các loại Việt Hàn
- Long đen inox Việt Hàn
- Êcu – Đai ốc inox
- Ubolt inox
- Dây cáp
- Vít inox các loại
3. Phân biệt mặt bích trơn và mặt bích có răng cưa
3.1. Đặc điểm của mặt bích đáy trơn
Phiên bản mặt bích trơn có phần mặt đáy tiếp xúc hoàn toàn nhẵn phẳng và phẳng mịn. Khi siết chặt, mặt đáy trơn tỳ đè êm ái lên bề mặt của chi tiết cần liên kết. Áp lực nén phân bố đều khắp diện tích vành tròn mà không gây trầy xước vật liệu. Kiểu mặt bích trơn thích hợp cho các mối ghép sơn phủ hoặc bề mặt kim loại mềm.
Người dùng không nên mặc định rằng tất cả bu lông DIN 6921 đều có răng cưa. Thực tế, mặt bích phẳng trơn là quy chuẩn cơ bản được sử dụng rất phổ biến trong cơ khí. Phiên bản này giúp việc tháo lắp diễn ra nhẹ nhàng mà không làm hỏng bề mặt máy. Khi cần bảo vệ lớp sơn chống rỉ, mặt bích trơn luôn là sự lựa chọn an toàn.
Thiết kế đáy phẳng nhẵn giúp duy trì tính nguyên vẹn cho bề mặt chi tiết gia công.
3.2. Đặc điểm của mặt bích có răng cưa
Phiên bản mặt bích răng cưa có các đường gân gờ khía nhọn dập nổi ở mặt đáy. Các gờ răng cưa này hướng theo chiều nghiêng cơ học để cắn nhẹ vào bề mặt tấm ghép. Khi siết chặt, răng cưa bám vào kim loại giúp tăng ma sát chống hiện tượng xoay ngược. Tuy nhiên, người dùng không khẳng định mặt bích có tác dụng chống tự tháo lỏng tuyệt đối.
Dưới tác động của rung động mạnh kéo dài, bu lông vẫn có thể bị nới lỏng cơ học. Ngoài ra, răng cưa sẽ cào xước bề mặt chi tiết ghép khi vặn siết với lực lớn. Do đó không nên dùng bu lông răng cưa cho các bề mặt mạ kẽm hoặc sơn phủ kín. Cần kiểm tra kỹ hồ sơ thiết kế để lựa chọn đúng loại mặt bích trơn hay răng cưa.
Mỗi kiểu mặt đáy mang lại phương thức tiếp xúc và đặc tính cơ học hoàn toàn riêng biệt.
| Kiểu mặt bích | Đặc điểm bề mặt đáy | Tác động lên bề mặt ghép | Ứng dụng điển hình |
|---|---|---|---|
| Mặt bích trơn | Phẳng nhẵn, không có gờ răng | Tỳ đè êm ái, bảo vệ lớp sơn | Chi tiết nhôm, bề mặt sơn, máy dân dụng |
| Mặt bích răng cưa | Dập nổi các khía răng cưa nghiêng | Cắn nhẹ vào bề mặt, tăng ma sát | Khung gầm rung lắc nhẹ, tấm kim loại thô |
4. Thông số kỹ thuật của bu lông inox liền long đen DIN 6921
4.1. Bảng quy chuẩn kỹ thuật sản phẩm
Mục thông số kỹ thuật cung cấp các trường dữ liệu tiêu chuẩn theo hồ sơ sản phẩm:
| Thông số kỹ thuật | Quy cách và dữ liệu kỹ thuật |
|---|---|
| Tên sản phẩm | Bu lông inox liền long đen DIN 6921 (Hexagon flange bolt) |
| Tiêu chuẩn chế tạo | DIN 6921 (quy cách thương mại thông dụng) |
| Tiêu chuẩn thay thế liên quan | DIN EN 1665 (khi có tài liệu kỹ thuật xác nhận) |
| Vật liệu chế tạo | Thép không gỉ (Inox theo chứng chỉ phôi thực tế) |
| Kiểu đầu mũ | Đầu lục giác ngoài đúc liền vành bích tròn |
| Kiểu mặt bích | Mặt bích trơn hoặc mặt bích răng cưa theo đơn hàng |
| Đường kính ren danh nghĩa (d) | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Chiều dài bu lông (L) | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Bước ren danh nghĩa (P) | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Đường kính mặt bích (dc) | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Chiều cao đầu mũ (k) | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Kích thước đối diện lục giác (s) | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Chiều dài phần ren (b) | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Kiểu ren gia công | Ren hệ mét tiêu chuẩn, ren lửng hoặc ren suốt |
| Cấp tính chất cơ học | Cần đối chiếu sản phẩm thực tế hoặc catalogue |
| Bề mặt hoàn thiện | Bề mặt inox sáng mờ tự nhiên, làm sạch bavia |
4.2. Lưu ý khi tra cứu số liệu kích thước
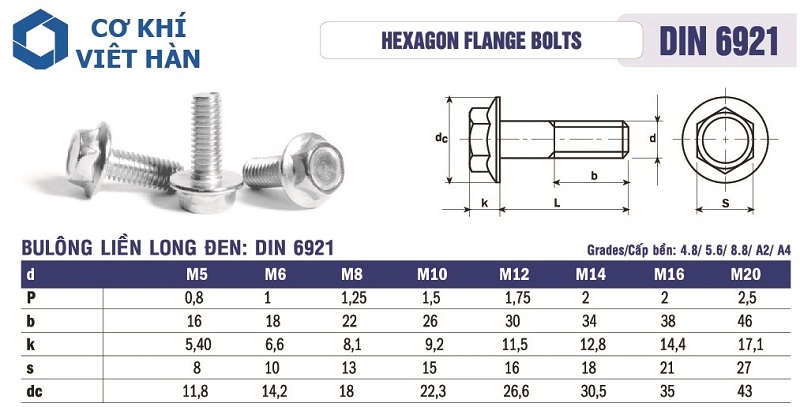
Chiều dài làm việc danh nghĩa L tính từ mặt đáy của vành bích đến đuôi ren bu lông. Toàn bộ chiều cao đầu mũ lục giác và mặt bích không tính vào chiều dài thân L. Người đo đạc dùng thước kẹp đo từ mặt đáy bích để lấy số đo chiều dài chuẩn xác. Tránh đo cả phần đầu mũ vì sẽ làm sai lệch kích thước lỗ taro lắp ghép.
Các dải kích thước ren thông dụng gồm có các cỡ như M5, M6, M8, M10, M12 và M16. Tiêu chuẩn quy định kích thước đường kính vành bích dc và chiều cao đầu k tương ứng. Tuy nhiên không khẳng định tất cả các kích thước đều có sẵn hàng trong kho tại mọi thời điểm. Khách hàng cần đối chiếu trực tiếp với catalogue của nhà sản xuất để tra cứu quy cách.
Việc kiểm tra bảng kích thước giúp mối ghép cơ khí đạt độ chính xác cao khi lắp ráp.
5. Các loại vật liệu inox thường gặp
5.1. Nhận diện các mác thép không gỉ Inox
Trong ngành gia công lắp xiết, bu lông DIN 6921 được chế tạo từ nhiều mác thép inox. Các mác vật liệu thông dụng trên thị trường gồm có inox 201, inox 304 và inox 316. Mỗi mác thép sở hữu tỷ lệ thành phần nguyên tố Crom, Niken và Molypden riêng biệt. Tỷ lệ hợp kim quyết định trực tiếp đến cơ tính chịu lực và khả năng chống oxy hóa bề mặt.
Người mua không tự ý gán mác inox cụ thể nếu tài liệu kỹ thuật chưa xác nhận. Không tự mặc định bu lông inox luôn thuộc cấp tính chất A2-70 hoặc A4-70 khi chưa kiểm định. Mọi kết luận về mác vật liệu bắt buộc phải căn cứ trên chứng chỉ xuất xưởng gốc. Việc xác nhận đúng mác thép giúp công trình đáp ứng đúng yêu cầu thiết kế ban đầu.
Kiểm tra nguồn gốc vật liệu phôi thép giúp tránh nhầm lẫn giữa các lô hàng gia công.
5.2. Sự khác biệt cơ tính giữa inox và thép carbon
Không tự suy diễn cấp tính chất inox tương đương các cấp bền thép carbon cường độ cao. Thép carbon thường phân loại theo cấp bền như 8.8, 10.9 hoặc 12.9 qua xử lý nhiệt luyện. Bu lông thép carbon có giới hạn chảy cao nhưng dễ bị rỉ sét trong môi trường ẩm. Trong khi đó bu lông inox được đánh giá theo tiêu chuẩn riêng về độ bền kéo đứt.
Kim loại inox có độ dẻo dai cao, chịu va đập tốt và không bị oxy hóa tự nhiên ngoài trời. Tuy nhiên giới hạn chảy của thép không gỉ thông thường thấp hơn thép hợp kim cường lực. Không dùng bu lông inox thay thế cho bu lông thép 10.9 hoặc 12.9 chịu lực cắt quá lớn. Hiểu đúng bản chất vật liệu giúp các kỹ sư cơ khí tính toán kết cấu an toàn và chuẩn xác.
Sự cân nhắc giữa độ bền kéo và khả năng chống rỉ là chìa khóa để lựa chọn vật tư phù hợp.
6. Đặc điểm kỹ thuật và giới hạn sử dụng
6.1. Ưu điểm nổi bật của bu lông liền long đen
Ưu điểm lớn nhất của DIN 6921 là thiết kế mặt bích liền khối giúp thi công nhanh chóng. Người thợ không cần mang theo hoặc lồng thêm các vòng đệm rời khi làm việc trên cao. Thao tác lắp ráp được rút ngắn đáng kể, giúp nâng cao năng suất thi công dây chuyền. Vành bích mở rộng tạo điểm tựa phẳng vững chắc trên bề mặt các tấm kim loại ghép.
Mặt bích giúp phân bố đều áp lực siết nén, bảo vệ bề mặt chi tiết máy không bị móp méo. Ngoài ra vành bích còn che kín miệng các lỗ khoan chờ có dung sai gia công rộng hoặc lỗ ô van. Mối ghép cơ học có độ cứng vững cao và mang lại vẻ ngoài thẩm mỹ rất gọn gàng. Sự đồng bộ giữa đầu lục giác và mặt bích tạo nên một giải pháp liên kết hiệu quả.
Đây là chi tiết lắp xiết lý tưởng cho các vị trí lắp ráp hàng loạt trong nhà xưởng.
6.2. Giới hạn kỹ thuật cần lưu ý
Bên cạnh các ưu thế vượt trội, bu lông DIN 6921 cũng có những giới hạn không gian lắp đặt. Do đường kính mặt bích rộng, chi tiết đòi hỏi khoảng hở bề mặt xung quanh lỗ tương đối lớn. Nếu bề mặt chi tiết có gờ đúc nằm quá sát lỗ khoan, mặt bích có thể bị kích cấn kênh lệch. Sự kênh lệch này khiến đáy mặt bích không thể áp sát phẳng xuống bề mặt tấm ghép.
Khi đó, mô-men siết ren sẽ bị sai lệch và làm giảm độ cứng vững của toàn bộ mối nối. Người thiết kế cần kiểm tra kỹ khoảng cách tâm lỗ đến các mép gờ thành đứng trên bản vẽ. Đối với không gian quá hẹp, bu lông lục giác chìm hoặc lục giác tiêu chuẩn sẽ phù hợp hơn. Lựa chọn kiểu bu lông tương thích với biên dạng hình học giúp bảo đảm an toàn kết cấu.
Tính toán không gian tiếp xúc của mặt bích là bước quan trọng khi thiết kế cụm chi tiết máy.
7. So sánh DIN 6921 với bu lông DIN 933 và đai ốc DIN 6923
7.1. So sánh với bu lông lục giác DIN 933
Bu lông lục giác ngoài DIN 933 có phần đầu mũ lục giác tiêu chuẩn và không có mặt bích liền. Mặt đáy của DIN 933 có diện tích tiếp xúc nhỏ hẹp hơn nhiều so với bu lông DIN 6921. Khi lắp ghép, DIN 933 thường phải lồng thêm long đen phẳng rời để phân tán đều áp lực siết. Việc sử dụng vòng đệm rời làm tăng số lượng chi tiết và tốn thêm thời gian lắp ráp.
Trong khi đó, DIN 6921 tích hợp sẵn mặt bích liền khối ngay dưới chân đầu lục giác ngoài. Diện tích tỳ đè của DIN 6921 rộng hơn, giúp giảm ứng suất nén cục bộ lên bề mặt mềm. Tuy nhiên, đầu mũ DIN 933 gọn gàng hơn nên dễ lắp vào các vị trí có bề mặt phẳng chật hẹp. Hiểu rõ sự khác biệt giúp thợ cơ khí lựa chọn giải pháp phù hợp với từng kết cấu cụ thể.
Mỗi loại bu lông đáp ứng một yêu cầu riêng biệt về không gian và tốc độ thi công công trình.
7.2. Phân biệt với đai ốc liền long đen DIN 6923
Rất nhiều người thường nhầm lẫn giữa mã bu lông DIN 6921 và mã đai ốc DIN 6923. Cần làm rõ rằng DIN 6921 là chi tiết bu lông mang thân ren ngoài và đầu lục giác liền bích. Ngược lại, DIN 6923 là chi tiết đai ốc (ê-cu) mang lỗ ren trong kết hợp mặt bích liền khối. Đai ốc DIN 6923 không có thân ren trụ dài như bu lông DIN 6921.
Trong thực tế thi công, bu lông DIN 6921 và đai ốc DIN 6923 thường kết hợp cùng nhau. Cặp chi tiết này tạo nên một mối ghép mặt bích đồng bộ hoàn hảo ở cả hai đầu liên kết. Cả hai mặt tiếp xúc đều có vành bích rộng che phủ, bảo vệ tối đa bề mặt của các tấm ghép. Việc nhận diện đúng tên gọi và mã số tiêu chuẩn giúp tránh nhầm lẫn khi đặt mua vật tư.
| Tiêu chuẩn | Loại chi tiết | Đặc điểm cấu tạo | Phương thức sử dụng |
|---|---|---|---|
| DIN 6921 | Bu lông (ren ngoài) | Đầu lục giác đúc liền mặt bích, có thân ren | Xỏ qua lỗ liên kết hoặc bắt vào lỗ taro |
| DIN 933 | Bu lông (ren ngoài) | Đầu lục giác tiêu chuẩn không bích, ren suốt | Cần lồng thêm long đen phẳng rời khi lắp |
| DIN 6923 | Đai ốc (ren trong) | Đai ốc lục giác đúc liền mặt bích tròn | Vặn vào thân bu lông để kẹp chặt kết cấu |
8. Cách lựa chọn kích thước, chiều dài và bước ren
8.1. Lựa chọn đường kính ren và bước ren
Bước đầu tiên khi chọn bu lông là xác định chính xác đường kính ren danh nghĩa cần dùng. Kích thước ren phải tương thích với lỗ taro sẵn hoặc đường kính trong của đai ốc đi cùng. Đường kính ren hệ mét thường được ký hiệu bằng chữ M kèm theo số đo kích thước danh định. Dùng thước kẹp cặp trực tiếp qua đỉnh ren ngoài để kiểm tra số đo trước khi lắp ráp.
Bước ren danh nghĩa của bu lông hệ mét chuẩn là bước ren thô tiêu chuẩn quốc tế. Cần kiểm tra xem chi tiết tiếp nhận dùng bước ren tiêu chuẩn hay bước ren mịn đặc thù. Lắp sai bước ren sẽ dẫn đến hiện tượng kẹt cứng và phá hỏng các vòng ren ăn khớp. Kiểm tra thông số ren trước khi lắp đặt là yêu cầu bắt buộc đối với thợ cơ khí.
Sự ăn khớp ren mượt mà bảo đảm mối liên kết đạt được lực kẹp chặt an toàn tối đa.
8.2. Xác định chiều dài làm việc an toàn
Chiều dài làm việc L của bu lông DIN 6921 tính toán dựa trên tổng độ dày các tấm ghép. Khi bắt vào lỗ ren taro kín, chiều sâu ngập ren tối thiểu bằng một đến một phẩy năm lần đường kính. Ngập ren đủ sâu giúp các bước ren phân chia tải trọng kéo mà không bị trượt tuột ren. Cần chừa khoảng hở an toàn ở đáy lỗ taro để thân bu lông không bị chạm đáy.
Nếu thân bu lông chạm đáy lỗ taro, mặt bích sẽ không thể tỳ sát xuống bề mặt kết cấu. Mối ghép khi đó sẽ bị lỏng lẻo hoàn toàn và gây mất ổn định cơ học cho thiết bị. Khi kết hợp cùng đai ốc, chiều dài cần tính thêm độ dày đai ốc và phần nhô an toàn. Đoạn ren thừa nhô ra ngoài đai ốc sau khi siết cần đạt từ hai đến ba bước ren.
Đo đạc chính xác chiều dày mối ghép giúp người thi công chọn mua đúng chiều dài bu lông.
9. Ứng dụng thực tế của bu lông inox liền long đen DIN 6921
9.1. Lắp ráp khung gầm ô tô, xe máy và thiết bị giao thông
Trong ngành sản xuất ô tô và xe máy, bu lông DIN 6921 được sử dụng vô cùng rộng rãi. Chi tiết dùng để liên kết các cụm động cơ, ống xả, gá chân chống và khung xe phụ trợ. Thiết kế mặt bích rộng chịu được rung động liên tục mà không làm biến dạng lỗ bắt ốc. Tốc độ thao tác nhanh của bu lông liền bích giúp tối ưu hóa dây chuyền sản xuất xe.
Vật liệu inox giúp bu lông chống chịu tốt trước nước mưa, bùn đất và hóa chất tẩy rửa. Chi tiết không bị rỉ sét làm kẹt cứng mối ren, giúp việc bảo dưỡng định kỳ rất dễ dàng. Đầu mũ lục giác ngoài cho phép thợ sử dụng súng siết ốc chuyên dụng thao tác nhanh chóng. Mối ghép cơ học chắc chắn đảm bảo an toàn cho các phương tiện khi di chuyển trên đường.
Sản phẩm đem lại độ tin cậy cơ học cao cho các kết cấu giao thông vận tải hiện đại.
9.2. Lắp ráp máy công nghiệp, thiết bị năng lượng và dân dụng
Trong chế tạo máy công nghiệp, bu lông DIN 6921 dùng để ghép nối các tấm vỏ bảo vệ máy. Mặt bích rộng giúp kẹp phẳng các tấm tôn mỏng mà không làm móp méo hay rách mép lỗ. Bề mặt inox sáng sạch đáp ứng tốt tiêu chuẩn thẩm mỹ và chống ăn mòn trong nhà xưởng. Chi tiết giúp các thiết bị máy móc vận hành liên tục mà không bị lỏng lẻo mối nối.
Trong ngành năng lượng mặt trời, bu lông được dùng để liên kết các thanh giá đỡ pin nhôm. Vành bích che kín miệng các lỗ đột rãnh trượt trên thanh nhôm định hình rất hiệu quả. Thép không gỉ chịu được bức xạ nhiệt mặt trời và mưa nắng ngoài trời qua nhiều năm vận hành. Mối liên kết bền bỉ bảo vệ hệ thống giàn pin an toàn trước các tác động của gió bão.
Khả năng thích ứng môi trường tốt giúp chi tiết trở thành phụ kiện kim khí rất phổ biến.
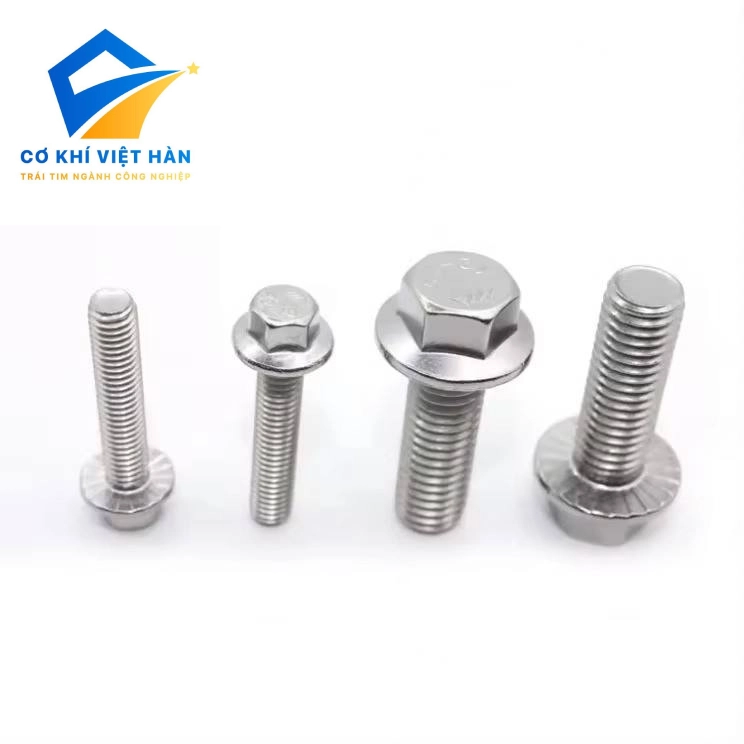
10. Hướng dẫn lắp đặt và lưu ý kỹ thuật khi siết
10.1. Quy trình lắp ráp bu lông mặt bích đúng kỹ thuật
Quy trình thi công bu lông inox liền long đen cần thực hiện tuần tự theo các bước kỹ thuật:
- Vệ sinh sạch bề mặt lỗ khoan và bề mặt kết cấu kim loại tại vị trí lắp ghép.
- Kiểm tra đường kính thân ren bu lông để đảm bảo xỏ lọt nhẹ nhàng qua lỗ khoan chờ.
- Đặt bu lông vuông góc với mặt phẳng tấm ghép và đưa thân ren vào lỗ tiếp nhận.
- Xoay vặn nhẹ nhàng bằng tay vài vòng ren đầu tiên để đảm bảo ren ăn khớp đúng hướng.
- Dùng cờ lê hoặc đầu khẩu lục giác có kích thước s chuẩn ôm sát vào đầu mũ bu lông.
- Siết từ từ với tốc độ quay vừa phải, kiểm tra xem mặt bích đã tỳ sát đều hay chưa.
- Sử dụng cần siết lực để khống chế mô-men siết đạt giá trị định mức theo quy định thiết kế.
10.2. Lưu ý kiểm soát lực siết và phòng tránh dính ren inox
Thép không gỉ rất dễ gặp hiện tượng cháy ren (galling) khi vặn ren ở tốc độ quá cao. Ma sát sinh nhiệt lớn làm các đỉnh ren vi mô tự liên kết dính chặt và bó cứng đai ốc. Người thi công nên siết ren từ từ bằng dụng cụ cầm tay thay vì dùng máy siết tốc độ cao. Có thể quét một lớp mỡ bôi trơn chống dính ren chuyên dụng lên bước ren trước khi lắp ráp.
Cần kiểm soát lực mô-men siết vừa phải theo tài liệu hướng dẫn kỹ thuật của công trình. Siết quá lực có thể làm biến dạng vành bích hoặc đứt gãy thân ren bu lông nguy hiểm. Khi sử dụng phiên bản răng cưa, thao tác siết cần dứt khoát để răng cưa bám đều bề mặt. Kiểm soát tốt quy trình lắp đặt giúp mối ghép đạt độ bền tối đa và bảo vệ an toàn vật tư.
Lắp ráp đúng kỹ thuật giúp việc tháo lắp bảo trì thiết bị trong tương lai diễn ra thuận lợi.
11. Tổng kết
11.1. Tóm tắt giá trị kỹ thuật
Bu lông inox liền long đen DIN 6921 là chi tiết lắp xiết cơ khí sở hữu nhiều ưu điểm vượt trội. Cấu tạo đầu lục giác liền vành bích tròn mang lại diện tích tỳ đè lớn và phân bố đều áp lực nén. Thiết kế tích hợp giúp loại bỏ vòng đệm rời, tiết kiệm thời gian và nâng cao tốc độ thi công. Thép không gỉ đem lại khả năng chống oxy hóa bề mặt bền bỉ trong nhiều điều kiện môi trường.
Sản phẩm đáp ứng hoàn hảo các yêu cầu kỹ thuật khắt khe của ngành cơ khí chế tạo và giao thông. Mối ghép cơ học chắc chắn duy trì sự ổn định dài lâu cho các cụm kết cấu lắp ráp. Việc nhận diện đúng tiêu chuẩn và đặc tính hình học giúp nâng cao hiệu quả lắp ráp của dự án.
11.2. Lời khuyên cho kỹ sư và nhà thầu
Kỹ sư cần nắm rõ mối liên hệ giữa tiêu chuẩn cũ DIN 6921 và tiêu chuẩn thay thế DIN EN 1665. Phân biệt rõ ràng giữa phiên bản mặt bích trơn và mặt bích có răng cưa để chọn đúng thiết kế. Lựa chọn đúng quy cách đường kính, chiều dài và dụng cụ siết bảo đảm độ bền của mối ghép. Sử dụng bu lông DIN 6921 chất lượng giúp duy trì tuổi thọ vận hành an toàn cho công trình.
Chú ý khi lựa chọn và sử dụng bu lông inox liền long đen DIN 6921
Quy tắc nhận diện và tiêu chuẩn
- Nhận biết đúng DIN 6921 là bu lông lục giác ngoài có mặt bích tròn đúc liền khối dưới mũ.
- Mặt bích được gia công liền với đầu mũ bu lông, không phải là chi tiết long đen phẳng rời.
- Phân biệt rõ mặt bích trơn bảo vệ bề mặt và mặt bích có răng cưa tăng cường độ bám ma sát.
- Ghi nhớ tiêu chuẩn DIN 6921:1983-06 là tiêu chuẩn cũ, tiêu chuẩn thay thế là DIN EN 1665.
- Tiêu chuẩn ISO 4162 chỉ quy định bu lông mặt bích dòng nhỏ và không hoàn toàn giống DIN 6921.
- Không nhầm lẫn bu lông DIN 6921 với bu lông thường DIN 933 hoặc đai ốc liền bích DIN 6923.
- Xác nhận mác thép không gỉ thực tế dựa trên chứng chỉ phôi thép gốc hoặc kết quả phân tích.
Kỹ thuật gia công và lắp đặt
- Chiều dài làm việc L tính từ mặt phẳng đáy dưới mặt bích đến điểm cuối của thân ren.
- Kiểm tra không gian xung quanh lỗ khoan để đảm bảo vành bích không bị kích cấn vào gờ kết cấu.
- Không khẳng định mặt bích răng cưa có khả năng chống tự tháo lỏng tuyệt đối trong vận hành.
- Vặn ren từ từ với tốc độ chậm, tránh dùng máy siết tốc độ cao gây hiện tượng cháy dính ren inox.
- Quét mỡ bôi trơn chuyên dụng chống dính ren lên bước ren trước khi tiến hành siết chặt liên kết.
- Không tự suy diễn cấp tính chất inox tương đương với các cấp bền thép carbon 8.8, 10.9 hay 12.9.
- Bảo quản bu lông nơi khô thoáng, cách ly hoàn toàn với bụi phoi sắt thép carbon để tránh ố bề mặt.
- Đối chiếu trực tiếp với sản phẩm thực tế hoặc catalogue của nhà sản xuất khi tra cứu thông số.
Liên hệ mua hàng tại Cơ Khí Việt Hàn
📞 Liên hệ mua Bu lông inox liền long đen DIN 6921
Cơ Khí Việt Hàn cung cấp bu lông inox liền long đen và các sản phẩm cơ khí inox theo quy cách thực tế.
✅ Cung cấp sản phẩm theo kích thước và vật liệu phù hợp.
✅ Tư vấn lựa chọn bu lông DIN 6921 theo nhu cầu sử dụng.
✅ Hỗ trợ gia công CNC hoặc sản xuất theo bản vẽ khi có yêu cầu.
📍 Địa chỉ: 100-B3 Nguyễn Cảnh Dị, KĐT Đại Kim, Hoàng Mai, Hà Nội
📞 Hotline/Zalo: 0979293644
🌐 Website: https://cokhiviethan.com.vn
✉️ Email: cokhiviethan.hanoi@gmail.com / bulongviethan@gmail.com
🔗 Tham khảo thêm các bài viết
- Bu Lông Inox Đầu Tròn Cổ Vuông (DIN 603): Cấu Tạo, Thông Số Kỹ Thuật Và Hướng Dẫn Lắp Đặt
- Bu Lông Nở Inox (Tắc Kê Nở): Phân Loại, Thông Số Kỹ Thuật Và Mẹo Thi Công Chịu Tải Trọng Nặng
- Đai Ốc Hàn 3 Chân Inox (DIN 929): Cấu Tạo, Nguyên Lý Và Bí Quyết Hàn Điểm Không Cháy Ren
- Long Đen (Vòng Đệm) Phẳng Inox DIN 125-A: Linh Hồn Chịu Tải Của Mọi Kết Cấu Cơ Khí
- Thanh Ren (Ty Ren) Inox DIN 975: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Thi Công Treo Trần Chống Trờn Ren
- Nút Bịt Ren Ngoài Inox (Hex Plug / Male Thread Plug): Thông Số, Bảng Giá Và Tuyệt Chiêu Bít Bùng Áp Lực
- U-Bolt Inox (Cùm U / Bu Lông Chữ U) DIN 3570: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Kẹp Ống Chống Móp